星空入口在线导航:
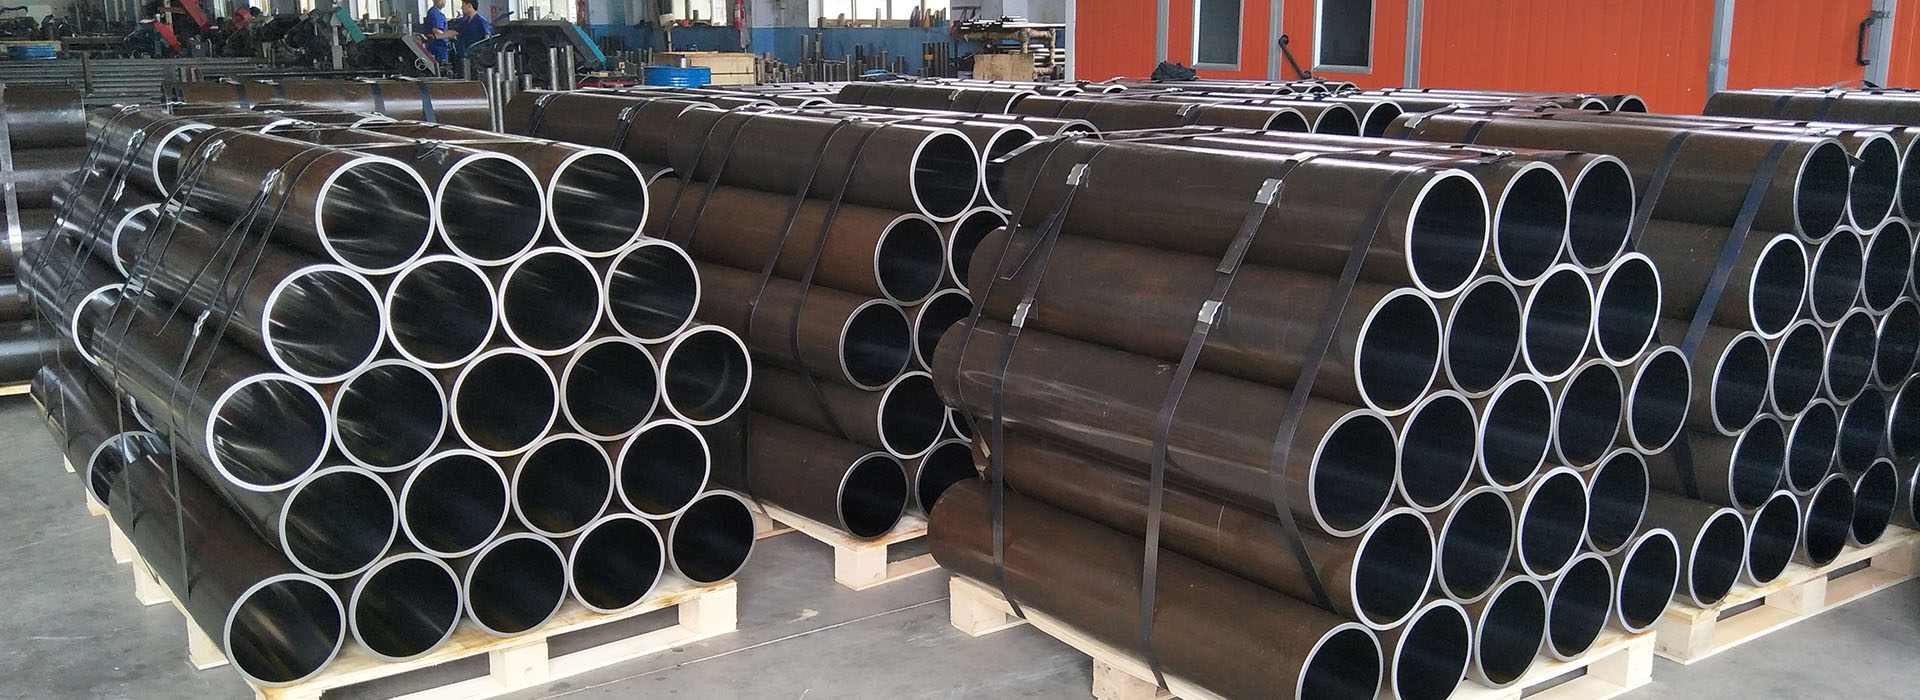
用镶嵌在珩磨头上的油石(又称珩磨条)对精加工标明上进行的精整加工。又称镗磨。首要加工直径5~500毫米乃至很大的圆柱孔,孔深与孔径之比可达10或还要大。在某些条件下,也可加工平面、外圆面、球面、齿面等。珩磨头外周镶有2~10根长度约为孔长 1/3~3/4的油石,在珩孔时既旋转运动又往复运动,一起经过珩磨头中的绷簧或液压操控而均匀外涨,所以与孔外表的触摸面积较大,加工功率较高。
珩磨余量的巨细,取决于孔径和工件资料,一般铸铁件为 0.02~0.15 毫米,钢件为 0.01~0.05毫米 。珩磨头的转速一般为100~200转/分,往复运动的速度一般为15~20米/分。为冲去切屑和磨粒,改进外表粗糙度和下降切削区温度,操作经常需用很多切削液,如火油或内加少数锭子油,有时也用极压乳化液。
使用涂敷或压嵌在研具上的磨料颗粒,经过研具与工件在压力下的相对运动对加工标明上进行的精整加工(如切削加工)。研磨可用于加工不同金属和非金属资料,加工的外表形状有平面,内、外圆柱面和圆锥面,凸、凹球面,螺纹,齿面及其他型面。加工精度可达IT5~01,外表粗糙度可达Ra0.63~0.01微米。
上一篇:主轴深孔镗加工有哪些加工办法下一篇:介绍液压油缸关于重力性机械的效果
 产品中心